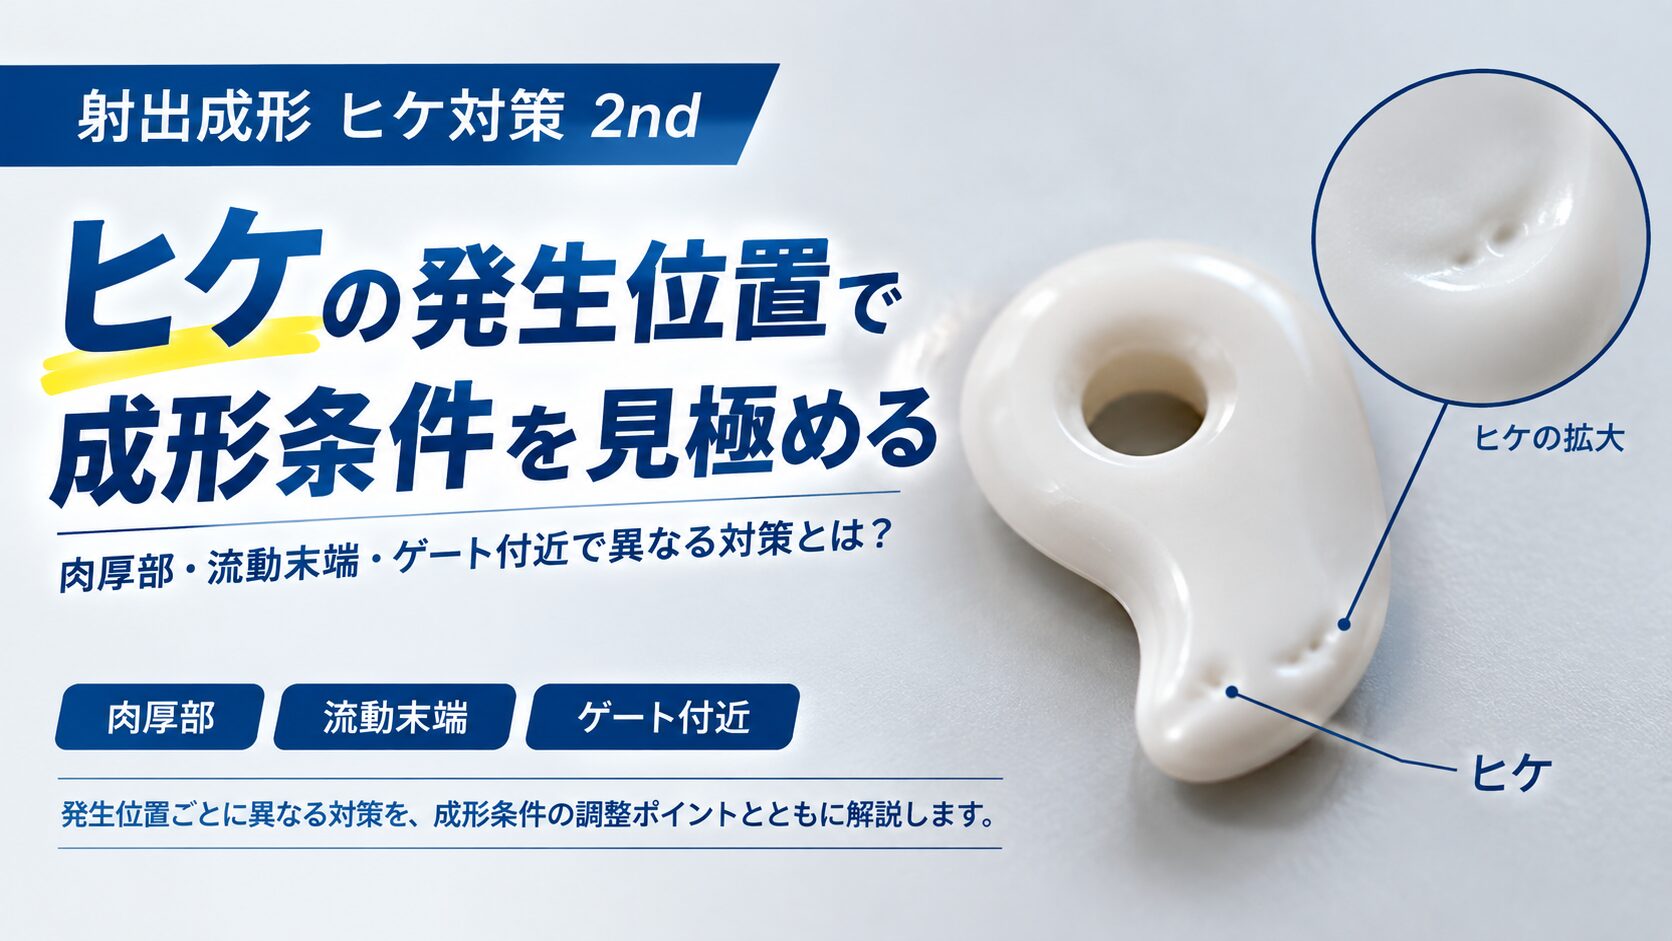
射出成形 ヒケ対策 2nd|発生位置から成形条件を見極める
ヒケ対策というと、
- 保圧を上げる
- 保圧時間を延ばす
- 金型温度を調整する
- 冷却時間を延ばす
といった方法が一般的です。
しかし、実際の成形現場では、単純に保圧を上げれば解決するとは限りません。
同じ「ヒケ」でも、発生している場所が「肉厚部」なのか、「流動末端」なのか、「ゲート付近」なのかによって、成形条件の考え方が変わるからです。
今回は、ヒケが発生した位置から原因を考え、成形条件をどのようにコントロールするかについて、現場での考え方をご紹介します。
1.まずは「どこにヒケが出ているか」を確認する
ヒケが発生したとき、最初に確認したいのが「発生位置」です。
例えば、
- 肉厚部分の表面が凹んでいる
- 流動末端だけが凹んでいる
- ゲート付近にヒケが出ている
- ボスやリブの裏側にヒケが出ている
など、発生場所によって状況が異なります。
ヒケは樹脂が冷却・収縮する過程で発生するため、製品形状や肉厚、ゲート位置、金型温度、保圧などが複合的に影響します。
そのため、「ヒケだから保圧を上げる」という一つの対策だけではなく、
「このヒケは、どこで発生しているのか?」
を見ることが重要です。
2.肉厚部にヒケが出る場合
まず代表的なのが、製品の肉厚部分に発生するヒケです。
リブやボスの裏側、局部的に肉厚になっている部分などでは、周囲より樹脂量が多くなるため、冷却・収縮の影響を受けやすくなります。このような場合、豊和化学では一例として、
金型温度を下げる
というアプローチがあります。
金型温度を下げることで、製品表面の固化を早め、表面側の変形を抑える方向に調整します。
ただし、金型温度を下げすぎると、別の成形不良(寸法公差外れなど)につながる可能性があります。
そこで、
保圧時間を延ばす
という調整も行います。
保圧によって樹脂の収縮を補いながら、肉厚部が固化するまでの時間をコントロールします。
つまり、「金型温度を下げる」+「保圧時間を延ばす」
というように、複数の条件を組み合わせてヒケを抑えていきます。
もちろん、材料や金型構造によって適正条件は変わります。
3.流動末端にヒケが出る場合
少し難しいのが、流動末端付近に発生するヒケです。
この場合、単純に「保圧を上げる」だけでは改善しないことがあります。
なぜなら、ゲートから遠い流動末端まで十分に圧力が伝わっていない場合、保圧を上げても、その圧力がヒケの発生箇所まで十分に届かないことがあるからです。
そこで重要になるのが、
充填時の樹脂の勢いを確保する
という考え方です。例えば、
充填スピードをできる限り速くする
ことで、流動末端まで樹脂をしっかり送り込む方向に条件を調整します。
ここでポイントになるのが、
「保圧で押し込む」のか、
「射出充填そのもので樹脂量を送り込む」のか、
という違いです。
4.保圧がまったく効かない場合は「射出充填」で考える
流動末端で保圧がほとんど効かない場合、保圧条件だけを変更してもヒケが改善しないケースがあります。
このような場合には、
「保圧を上げる」のではなく、
射出充填側で充填量を増やす
という考え方があります。
つまり、保圧工程に入ってから樹脂を押し込むのではなく、射出充填の段階でできるだけ必要な樹脂量を末端まで送り込んでおく方法です。
ただし、この方法には注意点があります。
充填量を増やしていくと、製品の末端以降で圧力が上がり、バリが発生しやすくなる場合があります。
そのため、
末端以降は超低速にする
など、充填速度を細かくコントロールする必要があります。
「速くすればいい」という単純な話ではなく、
「どこまで速くするか」
「どこから速度を落とすか」
まで含めて条件を作り込むことが重要です。
ここは、金型や製品形状を見ながら条件を追い込んでいく部分になります。
5.ゲート付近にヒケが出る場合
一方で、ゲート付近にヒケが発生するケースもあります。
この場合は、流動末端とは逆に、
低い圧力で、長めに保圧する
というアプローチが有効になる場合があります。
ゲート付近では、ゲートを通して樹脂に圧力を掛けやすい一方、保圧を強く掛けすぎることで、別の問題が発生することもあります。
そのため、
「高圧で一気に押す」のではなく、
「低めの圧力を長く掛ける」
ことで、樹脂の収縮を補いながらヒケを抑える方向に調整します。
ここでも重要なのは、単純に「保圧を上げる」ことではありません。
ヒケが発生している場所と、そこまで樹脂圧力がどのように伝わっているかを見ることが重要です。
6.ヒケ対策は「発生場所」でアプローチが変わる
今回ご紹介したのは、あくまで一例です。
| ヒケの発生位置 | 条件調整の一例 |
|---|---|
| 肉厚部 | 金型温度を下げる、保圧時間を延ばす |
| 流動末端 | 充填スピードを上げる |
| 流動末端で保圧が効かない | 射出充填側で充填量を増やす |
| 流動末端でバリが出る | 末端以降の射出速度を大きく落とす |
| ゲート付近 | 低圧で長めに保圧する |
もちろん、すべての製品にこの条件がそのまま当てはまるわけではありません。
樹脂の種類、製品形状、肉厚、ゲート方式、金型構造、冷却回路などによって、適正な条件は変わります。
例えば同じ「肉厚部のヒケ」でも、金型側の冷却が十分なのか、樹脂の収縮特性が大きいのか、そもそもゲートから圧力が届いているのかによって、取るべき対策は変わります。
7.「ヒケ=保圧」だけで考えない
ヒケ対策では、「ヒケが出たから保圧を上げる」
という考え方だけでは、改善できない場合があります。
重要なのは、
①どこにヒケが出ているのか
②その場所まで樹脂圧力が届いているのか
③保圧で改善できる状態なのか
④充填側でコントロールする必要があるのか
⑤金型温度や冷却を見直す必要があるのか
という順番で原因を考えることです。
成形条件は一つの数字だけで決まるものではありません。
射出速度、保圧、保圧時間、金型温度、冷却、充填量など、それぞれの条件を製品の状態に合わせて組み合わせていく必要があります。
まとめ|ヒケ対策は「どこで起きているか」を見る
射出成形のヒケは、同じように見えても発生している場所によって対策が変わります。
肉厚部なら金型温度や保圧時間。
流動末端なら充填速度や充填量。
保圧が効かない場合は、保圧ではなく射出充填側からのアプローチ。
ゲート付近なら、低圧・長時間の保圧。
このように、ヒケの発生位置を見ながら条件を組み立てていくことが、成形条件を追い込む上で重要になります。
有限会社豊和化学では、成形不良が発生した際に、単純に条件を変更するだけではなく、製品形状・金型・材料・成形条件などを確認し、どこからアプローチするべきかを考えながら改善を行っています。
「保圧を上げてもヒケが消えない」
「条件を変えてもヒケが安定しない」
といった場合には、ヒケの発生位置を改めて確認することが、原因を見つける一つの手掛かりになります。