射出成形機のスクリュー・シリンダー摩耗を早期発見|計量・可塑化の変化を見逃さない
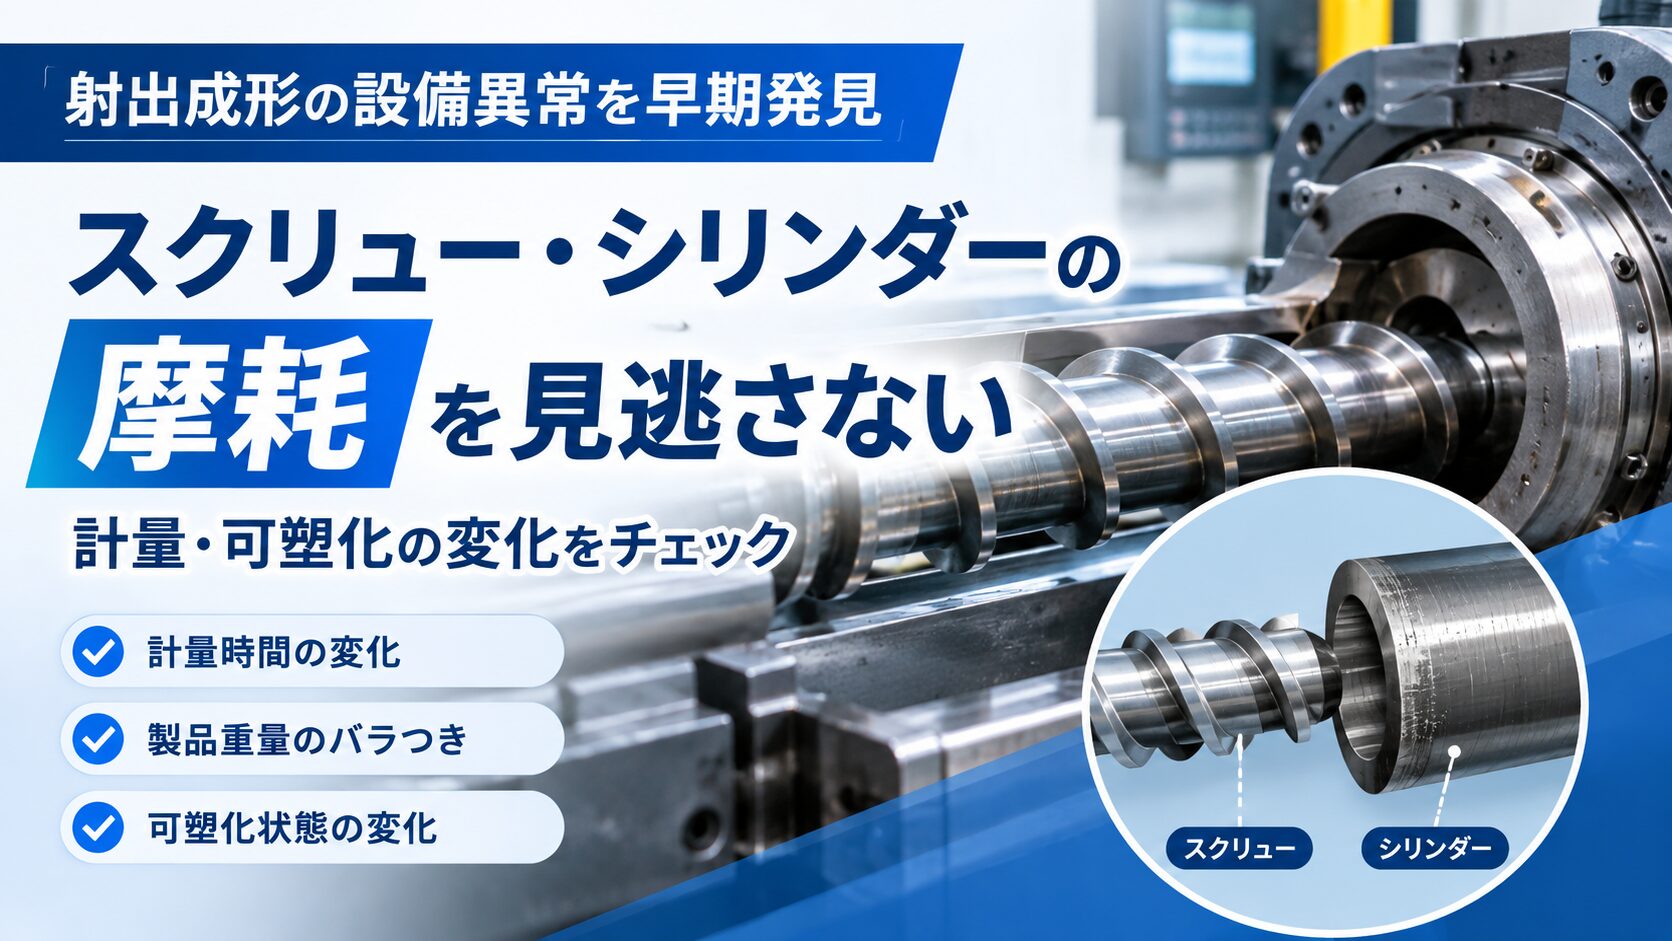
射出成形では、材料・金型・成形条件だけでなく、射出成形機そのものの状態も製品品質に影響します。
以前の記事では、射出ユニットの逆流防止チェックリングを取り上げ、摩耗やクラックによるバックフローを早期発見するポイントをご紹介しました。
今回は、その続きとして、スクリューとシリンダーの摩耗に注目します。
スクリューとシリンダーは、樹脂を溶かし、混練し、計量する重要な部分です。
ここに摩耗が進むと、今まで安定していた計量や可塑化の状態が少しずつ変化することがあります。
しかし、摩耗は突然「壊れる」というより、成形状態の小さな変化として現れることがあります。
その変化を見逃さないことが、設備異常の早期発見につながります。
1.スクリュー・シリンダーは「樹脂を溶かして計量する」重要な部分
射出成形では、ホッパーから投入された樹脂をスクリューが回転しながら溶融・混練し、次の射出に必要な量を計量します。
このとき、スクリューとシリンダーの隙間や状態が適切であることが重要です。
摩耗が進むと、樹脂の可塑化や計量に影響し、これまで安定していた成形条件でも状態が変わってくる可能性があります。
そのため、スクリュー・シリンダーの摩耗は、
「機械が動いているかどうか」ではなく、「以前と同じように安定して成形できているか」
という視点で見ることが重要です。
「計量時間が変わってきた」は一つのサイン
スクリュー・シリンダーの状態を見るとき、確認したい項目の一つが計量時間です。
これまで同じ製品、同じ材料、同じ条件で安定していたにもかかわらず、
「最近、計量時間が長くなってきた」
という変化が出てきた場合には、設備側の状態を確認するきっかけになります。
もちろん、計量時間の変化には、
- 材料の違い
- 材料温度
- 背圧
- スクリュー回転数
- 樹脂温度
- 成形条件
など、さまざまな要因があります。
そのため、計量時間が変わったからといって、すぐにスクリュー・シリンダーの摩耗と判断することはできません。
しかし、これまでの履歴と比較して明らかな変化が出ている場合は、設備状態を確認するきっかけになります。
変化に気が付くためにも日々の記録が重要になります
3.製品重量のバラつきにも注意する
スクリュー・シリンダーの状態が変化すると、可塑化・計量の安定性に影響する場合があります。
そのため、成形品の重量を管理している場合には、
「以前より製品重量が安定しなくなっていないか」
という視点も重要です。
例えば、
- 同じ条件なのに重量がバラつく
- 計量時間と重量の変化が同時に出ている
- 条件を調整しても安定しない
といった場合です。
ただし、これもスクリュー・シリンダーだけが原因とは限りません。
チェックリング、材料、成形条件なども含めて切り分ける必要があります。
4.「樹脂がうまく溶けていない」だけではない
可塑化の不安定さが出ると、
「温度が足りないのでは?」
「背圧が足りないのでは?」
と、まず成形条件を調整することがあります。
もちろん、それも重要な確認です。
しかし、
条件を変更しても以前のような安定した可塑化状態に戻らないのであれば、設備側にも目を向ける必要があります。
特に、
- 材料や条件を変えていない
- 過去には安定していた
- 徐々に状態が悪くなっている
- 計量時間にも変化がある
- 製品重量にもバラつきが出ている
という複数の変化が重なっている場合には、スクリュー・シリンダーを含めた設備状態を確認します。
5.摩耗を疑うときは「現在の数字」ではなく「過去との比較」
設備異常の早期発見で大切なのは、現在の数値だけを見ることではありません。
例えば、
「この機械の正常時はどうだったか?」
を把握しておくことです。
同じ製品、同じ材料を成形しているのであれば、
- 計量時間
- 計量位置
- 製品重量
- 成形サイクル
- 背圧
- スクリュー回転数
などの履歴を比較することで、設備状態の変化を見つけやすくなります。
一つの数字だけで判断するのではなく、
複数のデータが同時に変化していないかを見ることがポイントです。
6.スクリュー・シリンダーだけを疑わない
ここは非常に重要です。
計量時間が変わったからといって、
「スクリューが摩耗した」と決めつけることはできません。
例えば、
計量時間が変化した
↓
材料を確認
↓
成形条件を確認
↓
チェックリングの状態を確認
↓
それでも原因が見つからない
↓
スクリュー・シリンダーの摩耗を疑う
というように、原因を一つずつ切り分ける必要があります。
射出成形機は、スクリュー・シリンダー・チェックリングなど複数の部品が連動して働いています。
だからこそ、一つの数値だけで判断せず、成形状態全体を見ることが重要です。
7.スクリュー・シリンダーの摩耗を早期に発見するために
設備異常は、完全に壊れてから発見するのではなく、
「以前と何か違う」
という段階で気付くことが理想です。
例えば、
こんな変化があれば確認する
- 計量時間が以前より長くなった
- 計量時間のバラつきが増えた
- 製品重量が安定しなくなった
- 可塑化状態が以前と違う
- 成形条件を変更しても改善しにくい
- 特定の材料で症状が強く出る
- 以前は安定していた機械で徐々に変化が出てきた
これらはあくまで設備状態を確認するためのサインです。
これだけでスクリュー・シリンダーの摩耗と断定することはできません。
しかし、「いつもと違う」と感じた段階で記録を残し、原因を切り分けていくことが、設備異常の早期発見につながります。
まとめ|設備異常は「小さな変化」から見つける
スクリュー・シリンダーの摩耗は、突然大きな故障として現れるとは限りません。
計量時間の変化
製品重量のバラつき
可塑化状態の変化
など、成形中の小さな変化として現れることがあります。
ただし、これらの症状はスクリュー・シリンダーの摩耗だけで起こるものではありません。
材料、成形条件、チェックリングなど、他の要因も含めて確認し、原因を切り分けることが重要です。
有限会社豊和化学では、成形不良や成形状態の変化があった際に、成形条件だけを見るのではなく、材料・金型・成形機・成形データなど、さまざまな方向から原因を考えることを大切にしています。
「以前は問題なく成形できていたのに、最近少し様子が違う」
こうした小さな変化を見逃さないことが、設備異常の早期発見につながります。