最新情報・ブログ– category –
-

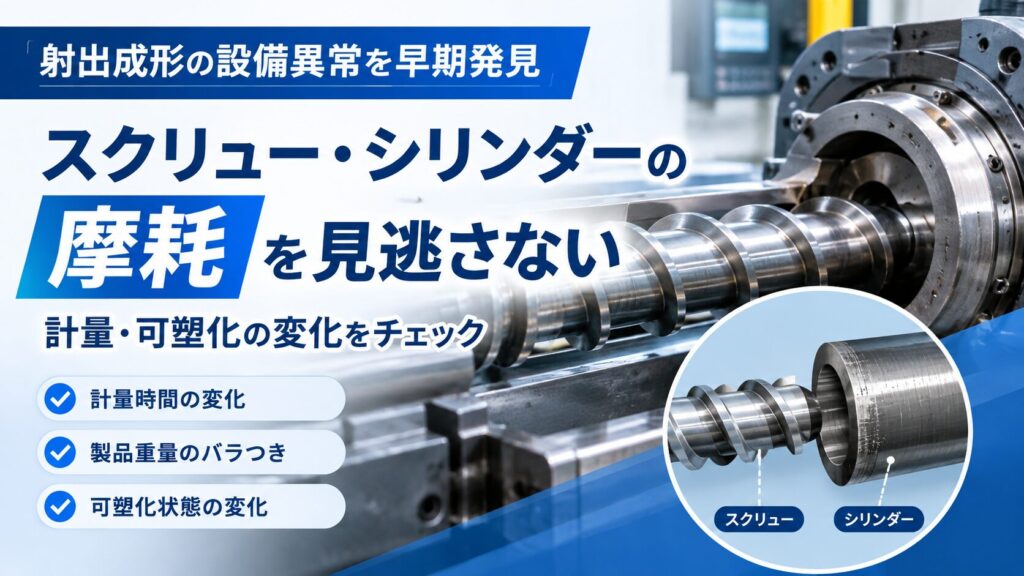
射出成形機のスクリュー・シリンダー摩耗を早期発見|計量・可塑化の変化を見逃さない
射出成形では、材料・金型・成形条件だけでなく、射出成形機そのものの状態も製品品質に影響します。 以前の記事では、射出ユニットの逆流防止チェックリングを取り上げ、摩耗やクラックによるバックフローを早期発見するポイントをご紹介しました。 今回... -
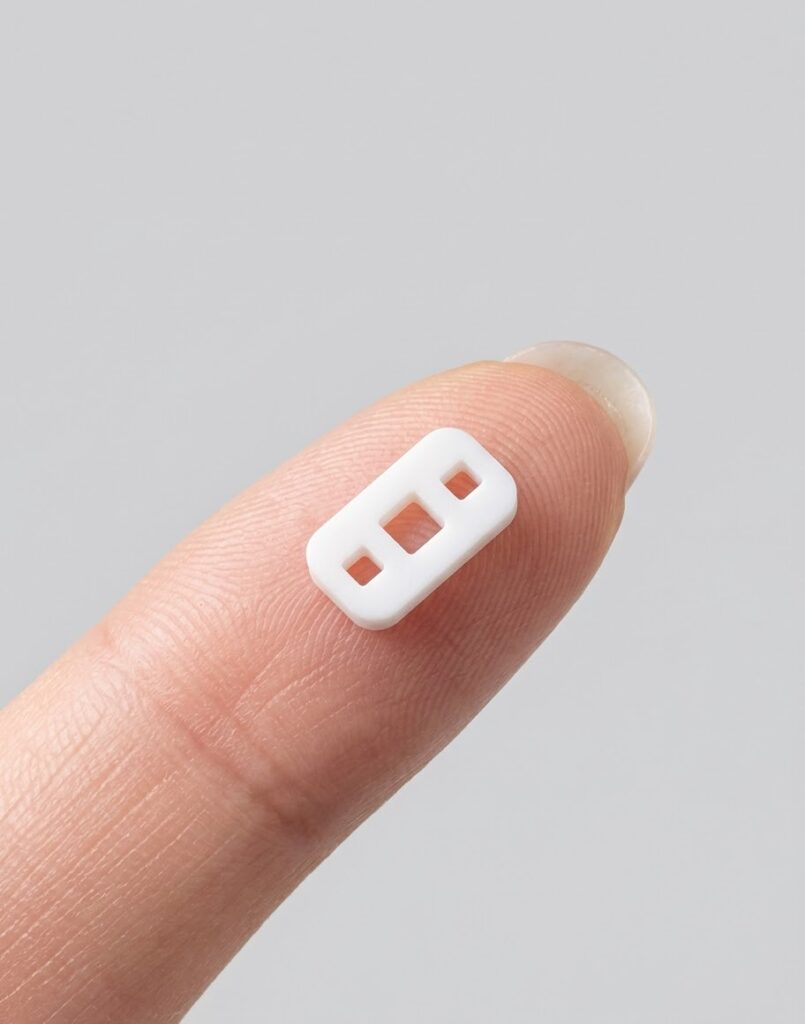
指先サイズの微細な樹脂部品|小さな製品にも対応する射出成形
今回ご紹介するのは、指先に乗るほどの小さな樹脂部品です。 製品サイズ:指先に乗るほどの微細部品 3㎜×7㎜加工方法:射出成形対応内容:成形・試作⇒量産 一見するとシンプルな形状に見えますが、このような小さな製品では、製品の大きさだけでなく、... -
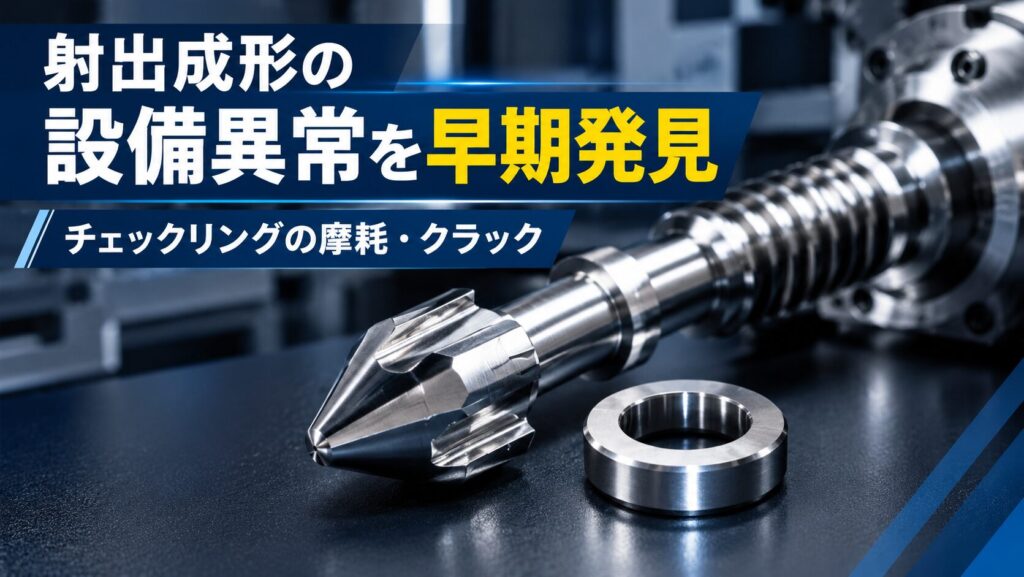
射出成形機の設備異常を早期発見|逆流防止チェックリングの摩耗・クラックが疑われる症状
射出成形の設備異常を早期発見する 射出成形では、成形条件や材料、金型だけでなく、成形機そのものの状態が製品品質に影響することがあります。 特に注意したい設備部品の一つが、射出ユニットの「逆流防止チェックリング」です。 チェックリングは、射出... -
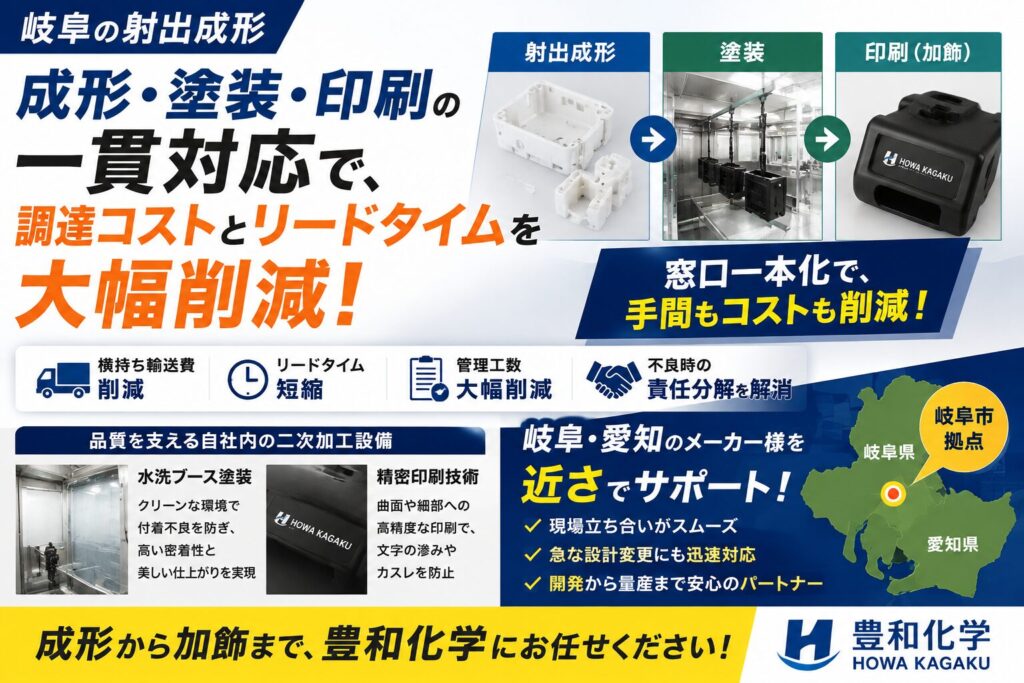
【岐阜の射出成形】成形・塗装・印刷・ASSYの一貫対応で、調達コストとリードタイムを大幅削減
新規製品の立ち上げや、既存部品のコストダウンにおいて「信頼できるプラスチック成形の委託先」をお探しの調達・購買ご担当者様へ。 射出成形から、その後の塗装、印刷といった二次加工まで、すべて別々の工場に手配してはいないでしょうか? 有限会社豊... -
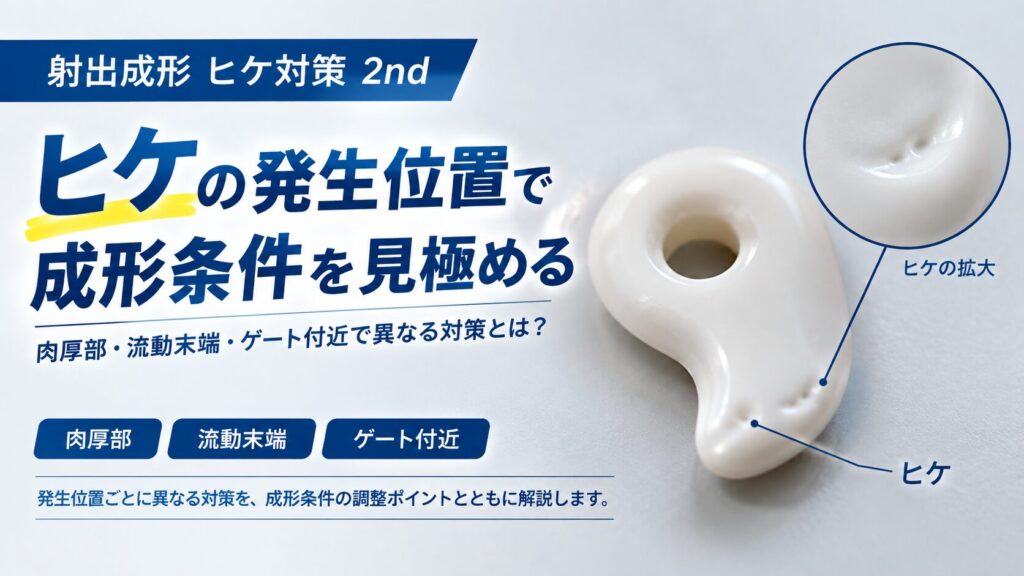
射出成形 ヒケ対策 2nd|発生位置から成形条件を見極める
ヒケ対策というと、 保圧を上げる 保圧時間を延ばす 金型温度を調整する 冷却時間を延ばす といった方法が一般的です。しかし、実際の成形現場では、単純に保圧を上げれば解決するとは限りません。同じ「ヒケ」でも、発生している場所が「肉厚部」なのか、... -
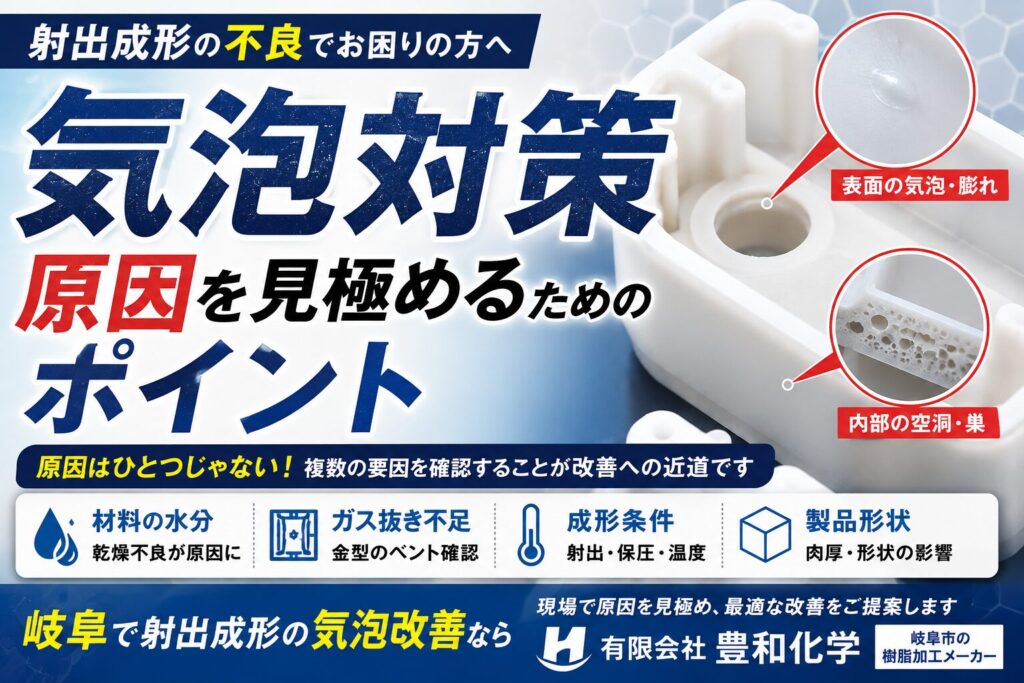
射出成形の気泡対策|原因を見極めるためのポイント
射出成形で発生する「気泡」 気泡が発生すると、 外観不良 強度低下 寸法変化 加工後に表面へ現れる 塗装後に不具合が発生するなど、後工程まで影響する可能性があります。 なぜ射出成形で気泡が発生するのか? ① 材料に含まれる水分 樹脂材料に水分が残っ... -
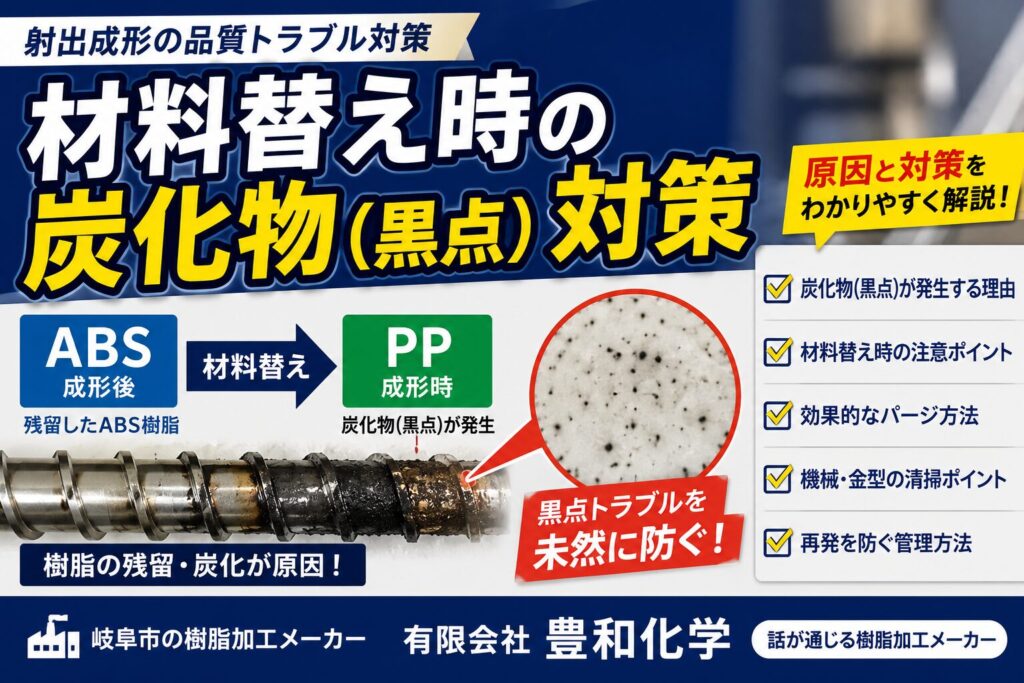
材料替え時の炭化物(黒点)対策
黒点異物(炭化物)がなぜ発生するのか 樹脂は高温状態で長時間加熱されると熱分解(劣化)を起こしやすい特性を持っています。材料替えを行う際、シリンダーの温度設定を切り替えますが、もしシリンダー内に微量でも以前生産の樹脂が残った状態で加熱が続... -
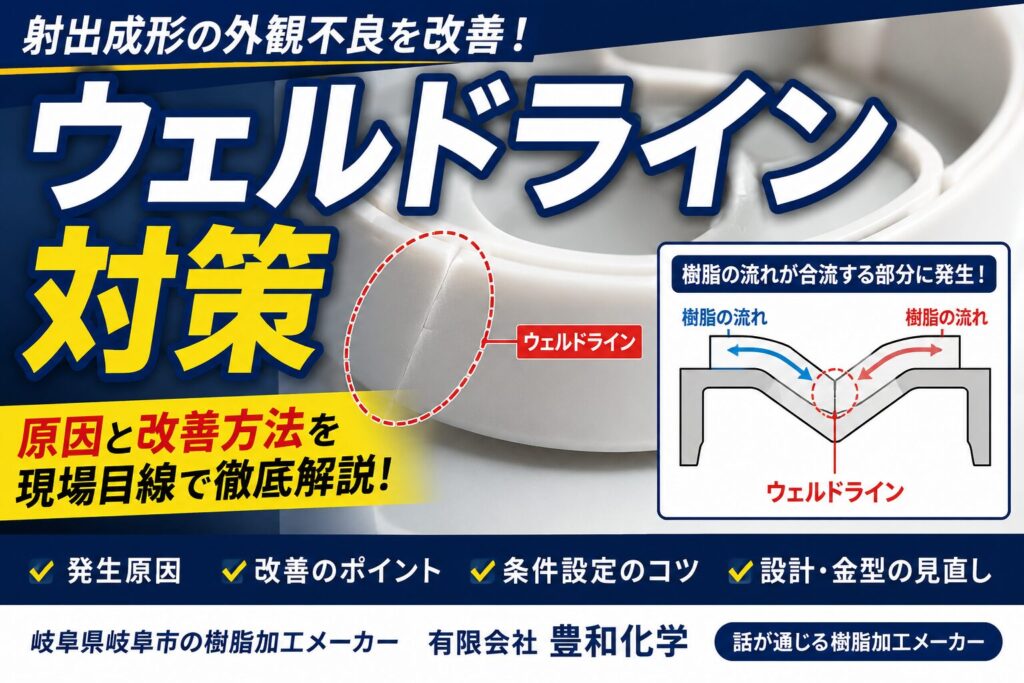
射出成形のウェルドラインを改善する|原因と対策を現場目線で徹底解説
射出成形のウェルドラインを改善する 原因と対策を現場目線で徹底解説 射出成形品に現れる細い線状の模様、「ウェルドライン」。一見すると小さな外観不良ですが、製品によっては品質や強度、見た目に大きな影響を与えるため、多くの成形現場で課題となっ... -
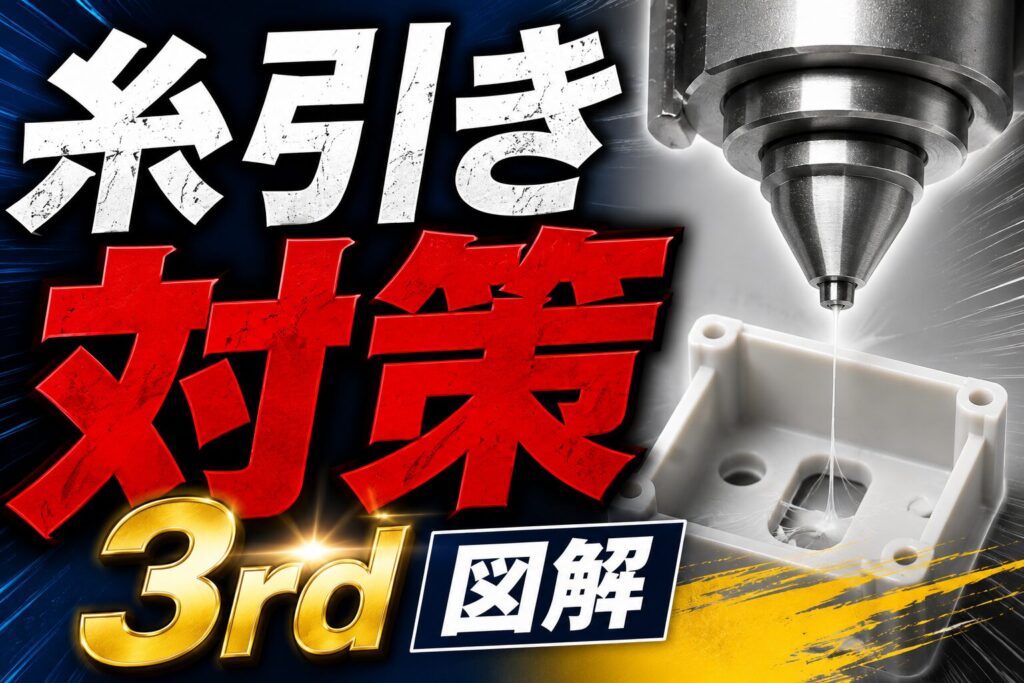
糸引き対策3rd 徹底図解
糸引き対策のまとめとして徹底図解 ※ 金型、樹脂の種類によっては成形条件がかわることもあるので 製品への影響は注意深く観察すること ※ ピンゲート詰まり、コールドの発生の可能性があがるので バランスを取る必要あり 岐阜県岐阜市の樹脂加工メ... -
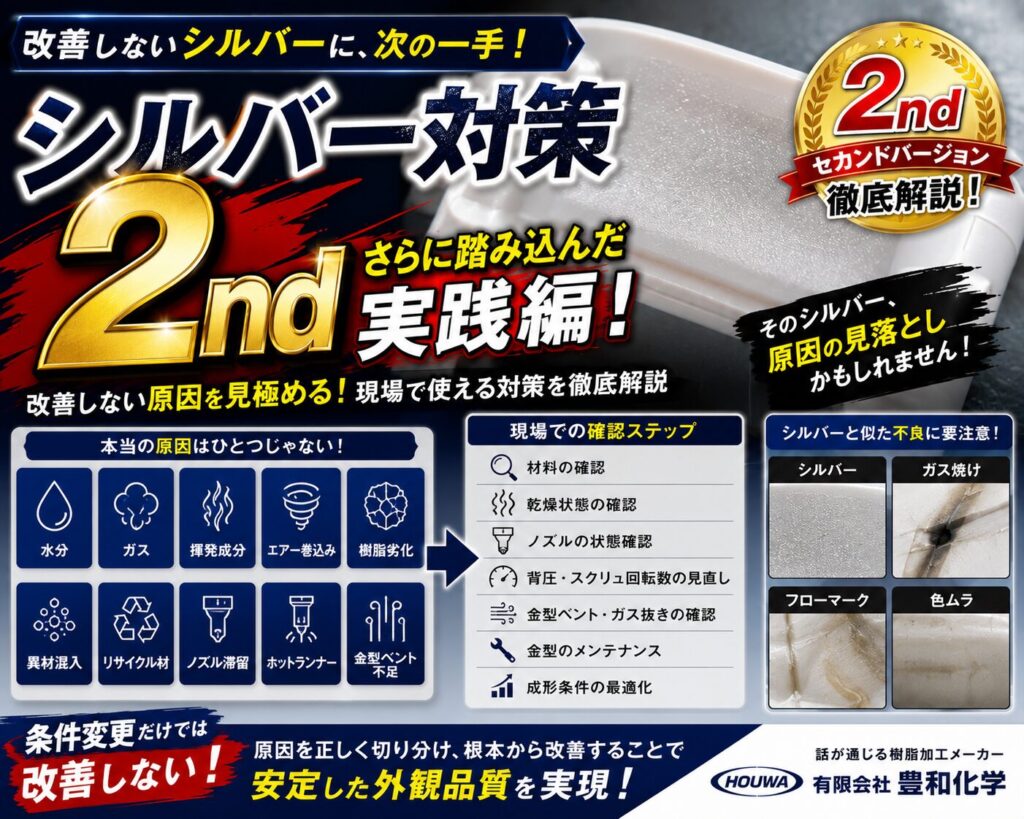
射出成形のシルバー対策2nd|改善しない原因を現場目線で徹底解説
シルバーが消えない… 樹脂乾燥を見直した。背圧も変更した。樹脂温度も下げた。それでもシルバーが消えない。 現場では、このようなケースは珍しくありません。 実は「似ている不良」がある コールドスラグ、樹脂分解など、シルバーだと思っていたものがシ...