射出成形の気泡対策|原因を見極めるためのポイント
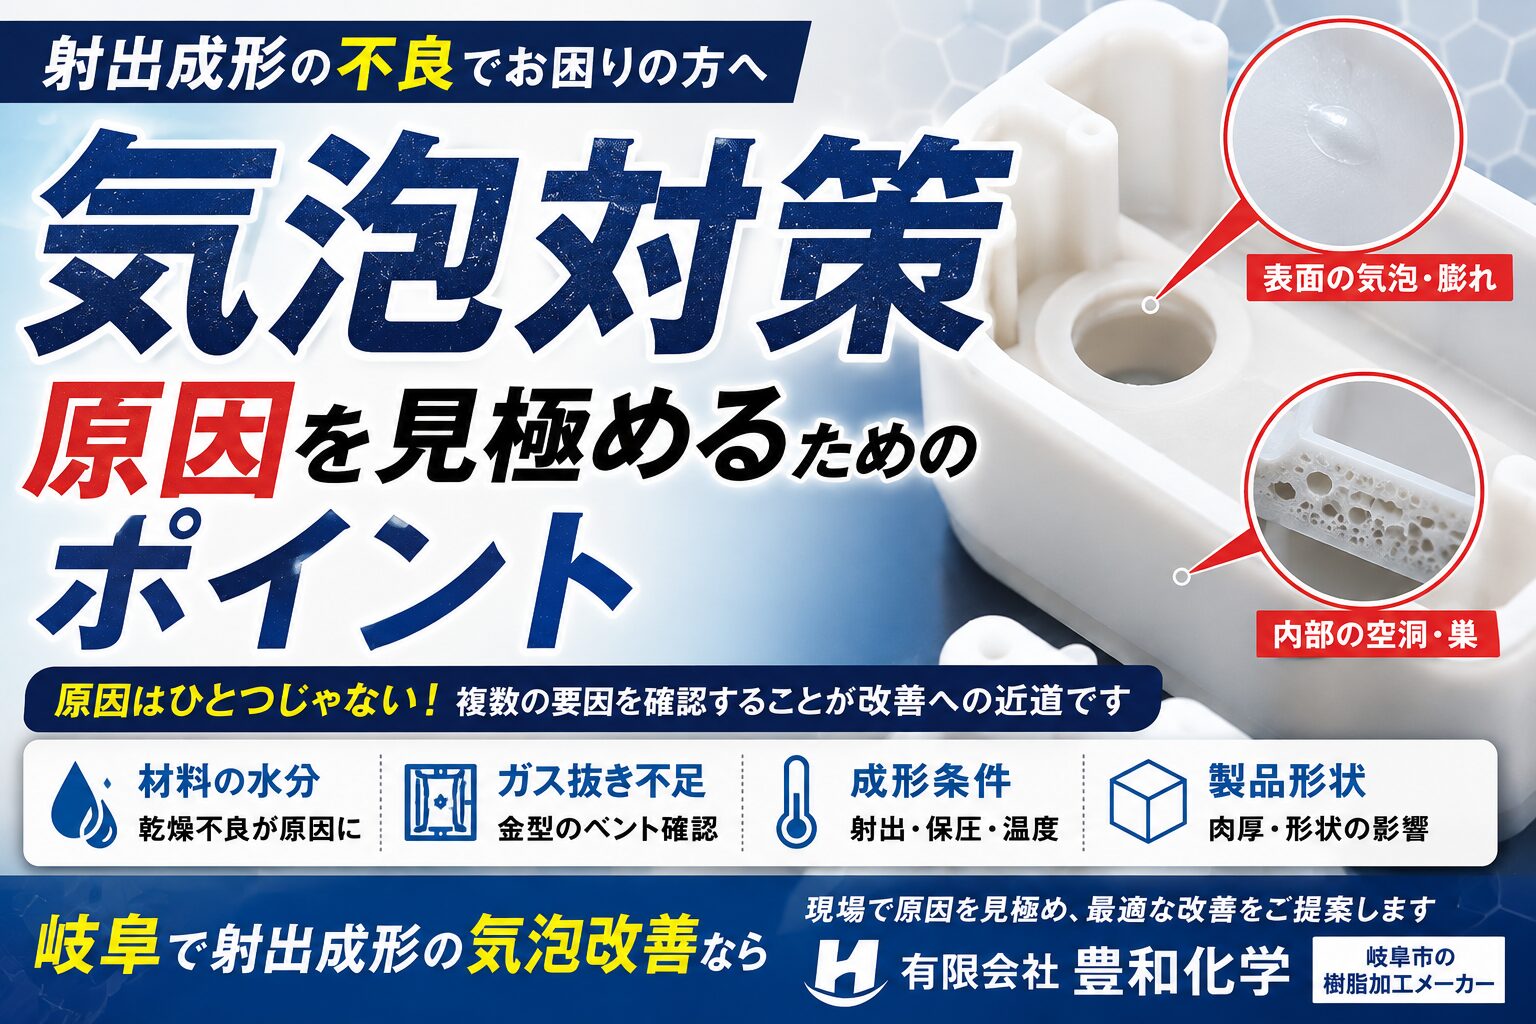
射出成形で発生する「気泡」
気泡が発生すると、
- 外観不良
- 強度低下
- 寸法変化
- 加工後に表面へ現れる
- 塗装後に不具合が発生する
など、後工程まで影響する可能性があります。
なぜ射出成形で気泡が発生するのか?
① 材料に含まれる水分
樹脂材料に水分が残っている場合、成形時の熱によって水分が気化し、成形品内部に影響することがあります。
特に吸湿性のある樹脂では、材料の保管状態や乾燥条件を確認する必要があります。
「乾燥機の設定温度は合っているから大丈夫」と考えるのではなく、
乾燥時間・材料投入量・保管状態・乾燥機の状態なども含めて確認することが重要です。
② ガスが逃げ切れない
金型内部に樹脂が充填される際、製品内部の空気や樹脂から発生するガスが十分に逃げられないと、成形品に不具合が発生する場合があります。この場合は、成形条件だけではなく、
金型のガス抜き(ベント)について確認する必要があります。
特に充填末端や合わせ面付近など、ガスが集まりやすい場所では注意が必要です。
③ 成形条件による影響
射出速度や保圧、樹脂温度などの成形条件も、気泡の発生に関係する場合があります。
例えば、充填状態や保圧のかかり方が適切でない場合、製品内部に空隙が残ることがあります。
そのため、
「気泡が出たから、とりあえず温度を上げる」
という対策ではなく、どの位置に、どのような状態で気泡が発生しているのか
を確認することが重要です。
気泡対策で重要なのは「発生場所」
気泡が発生した場合、まず確認したいのがどこに発生しているかです。
製品全体に発生しているのか。
特定の場所だけなのか。
ゲート付近なのか。
肉厚部分なのか。
充填末端なのか。
発生場所によって、確認すべきポイントが変わってきます。
例えば、製品の肉厚部分に集中しているのであれば、製品形状や収縮との関係を確認する必要があります。
一方、特定の充填位置や末端部で発生しているのであれば、金型内のガスの逃げ方などを確認する必要があります。
「気泡」という同じ現象でも、原因は同じとは限りません。
成形条件だけでは解決しないケースも
射出成形の不良対策では、
成形温度を変える
射出速度を変える
保圧を変える
といった条件変更がまず思い浮かびます。
もちろん条件調整が有効な場合もあります。
しかし、条件変更だけでは改善しない場合、金型や製品設計、材料など別の要因を疑う必要があります。
例えば、
材料 → 乾燥状態
金型 → ガス抜き・ベント
製品 → 肉厚・形状
成形条件 → 射出・保圧・温度
というように、一つずつ原因を切り分けていきます。
気泡対策は「原因を決めつけない」こと
成形不良が発生すると、経験から原因を予測することはできます。
しかし、最初から原因を決めつけてしまうと、本来の原因を見落としてしまうことがあります。
だからこそ、
「どこで発生しているか」
「いつ発生するか」
「材料を変更するとどうなるか」
「成形条件を変更するとどうなるか」
など、現場で一つずつ確認していくことが大切です。
岐阜で射出成形を行う豊和化学でも、こうした改善を積み重ねています
有限会社豊和化学では、岐阜市を拠点に射出成形を行っています。
白物・透明部品など、外観品質が求められる製品では、気泡だけでなく、
ヒケ・シルバー・糸引き・バリ・黒点・ウェルドライン・反り
など、さまざまな成形不良への対応が必要になります。
一つの条件だけを見るのではなく、材料・金型・成形条件などを確認しながら、現場で原因を見極め、改善につなげることを大切にしています。
まとめ
射出成形の気泡対策では、
- 材料の乾燥状態
- 金型のガス抜き
- 製品形状
- 樹脂温度
- 射出条件
- 保圧条件
- 気泡が発生する位置
など、複数の要素を確認する必要があります。
「気泡が出たから、この条件を変える」ではなく、「なぜここに気泡が発生したのか」を考えることが、改善への近道です。
射出成形では、同じ「気泡」という不良でも、製品や材料、金型によって確認すべきポイントが変わります。